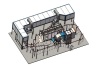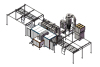


Vollautomatische Pulverbeschichtungslinie mit Infrarotofen (gebaut in Mexiko)
Email: services@colourspray.com
Whatsapp: 8618958052290

Vollautomatische Pulverbeschichtungslinie
Die vollautomatische Pulverbeschichtungslinie ist speziell für unseren Kunden in Mexiko zur Anwendung bei Büromöbeln konzipiert. Die Anlage umfasst Sprühwasch-Vorbehandlung, Infrarot-beheizten Trockentunnelofen, automatische Beschichtungspistolen & Ausrüstung, Zyklon-Rückgewinnungskabinen-System, Infrarot-beheizten Aushärtungstunnelofen, automatisches Fördersystem, geeignet für höchste Produktionsraten und minimale Arbeitskosten.

Designprinzip der vollautomatischen Pulverbeschichtungslinie


Konfigurationen der vollautomatischen Pulverbeschichtungslinie
1. Vorbehandlung - Sprühwaschtunnel

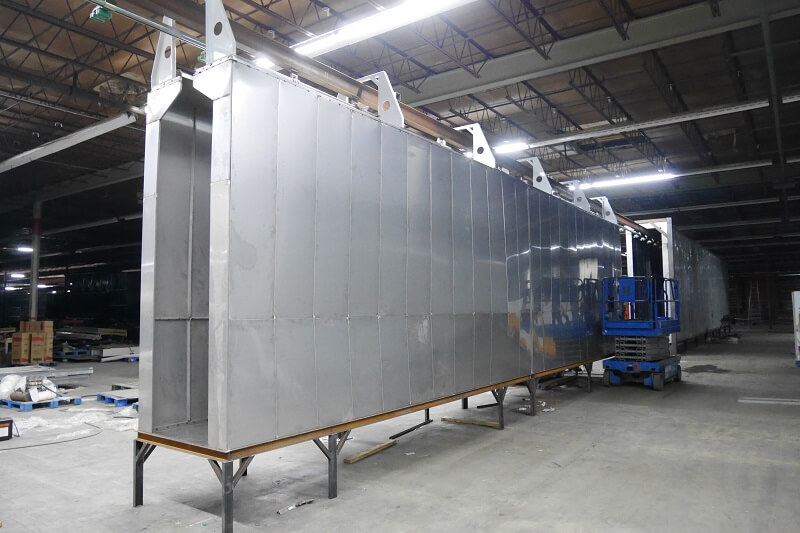
Die Sprühwaschtunnel-Vorbehandlung für die Pulverbeschichtung arbeitet mit vielen Sprühdüsen, die Chemikalien auf die zu bearbeitenden Objekte sprühen, um Verunreinigungen zu entfernen, unterstützt für Hochgeschwindigkeits-Vollautomatenlinien.
Die Verarbeitungsstufen umfassen hauptsächlich Entfetten, Konditionierung, Phosphatieren, Spülen . Die tatsächlichen Stufen sollten entsprechend den Produktionsanforderungen festgelegt und gebaut werden
Das System besteht hauptsächlich aus Tunnelkammer, Sprühdüsen, Wassertanks, Chemikalientanks, Pumpsystemen, Flüssigkeitserhitzungsgerät usw. Die Kammer und Tanks sind alle aus Edelstahl gefertigt, um Rostschutz und lange Lebensdauer zu gewährleisten.


2. Automatische Pulverbeschichtungsanlage

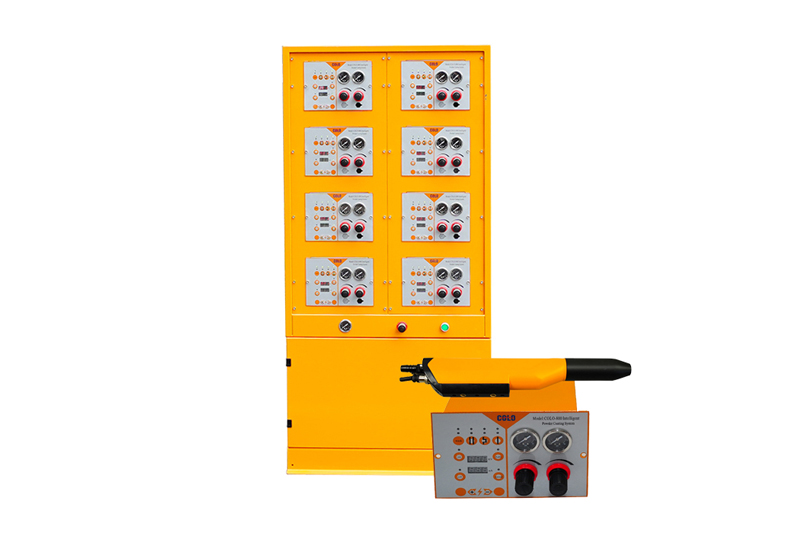
COLO-191S Automatische Beschichtungspistole Die COLO-191S verwendet digitale Ventiltechnologie zur flexiblen und präzisen Einstellung aller Parameter. Sie verfügt über 3 voreingestellte Beschichtungsmodi sowie 20 benutzerdefinierte gespeicherte Programme. In Kombination mit der 100kv-Spritzpistolen-Technologie wird eine hohe Pulverausnutzung und perfekte Beschichtungsqualität selbst bei komplexesten Produkten erreicht.
Integrierter Schaltschrank: Ein zentraler Schrank vereint alle Pistolensteuerungen zur integrierten Parametereinstellung, ein Hauptcontroller kann alle Einheiten steuern, gewährleistet Zuverlässigkeit und Steuerbarkeit. Die Anzahl der installierten Pulverbeschichtungseinheiten kann kundenspezifisch angepasst werden.
Pulverbeschichtungs-Reciprocator: Angetrieben von einem Frequenzmotor bewegen sich die Reciprocatoren mit Spritzpistolen in programmiertem Hub und Geschwindigkeit auf und ab. Unser Reciprocator sorgt für stabile, präzise Bewegungen, gewährleistet gleichmäßige Filmdicke und reduziert Pulververschwendung.
-

COLO-191S Automatische Pulverbeschichtungspistole -

Integrierter Schaltschrank -

Pulverbeschichtungs-Reziprokator
3. Automatische Pulverbeschichtungs-Zyklon-Kabine

Werkstücke werden automatisch durch Förderer zur Arbeitsstation der Kabine transportiert und erhalten die Pulverbeschichtung durch automatische Reziprokatoren. Der Kabinenboden verfügt über ein Selbstreinigungssystem, das Pulveransammlungen vermeidet , sodass Pulver leicht und kontinuierlich zum Pulverzuführzentrum für das Recycling transportiert werden.
Die Wand der Spritzkabine besteht aus antistatischem PP Material für maximale Reinigungseffizienz und höchste Pulvrückgewinnungsrate. Der Zyklon ist notwendig für schnelle Farbwechselanforderungen. Nach der Filtereinheit werden superfine Pulverpartikel aufgefangen, um sicherzustellen, dass die abgeführte Luft sauber ist.


4. Trocknungs- und Aushärtungstunnelofen

Trocknungstunnelofen ist ein Teil nach der Vorbehandlungswäsche zum Trocknen, und Aushärtungstunnelofen ist ein Teil nach dem Pulverspritzen. Maximale Lackiereffizienz wird mit hohen Kapazitäten durch diese Systeme erreicht.
Die Werkstücke, die in diesen Tunneln durch Förderer transportiert werden, werden konstant unter gewünschter Temperatur und Zeit erhitzt; sobald sie den Ofen verlassen, sind sie vollständig ausgehärtet. Dieses Projekt verwendet Infrarot-Gasbrenner (HD262) als Heizelemente, die eine vollständige Energienutzung ermöglichen.
Unser Tunnelofen besteht aus 150 mm Steinwollplatte die Temperaturabfall während langer Aushärtungszeiten minimiert, ausgestattet mit hitzebeständigen Umluftventilatoren, die heiße Luft durch die gesamte Kammer zirkulieren lassen, der gleichmäßig beheizter Tunnel mit Temperaturdifferenz von weniger als 3-5 Grad, gesteuert über SPS für einen zuverlässigen, sicheren, präzisen Heizprozess.
Konfiguriert mit Luftvorhangventilatoren am Ein- und Ausgang, die Wärmeverluste minimieren.


5. Hängebahnsystem für Pulverbeschichtungslinie

Hängebahnen sind die am häufigsten verwendete Art für Oberflächenbehandlung. Die Art des Förderers, die für Ihren Betrieb ausgewählt wird, hängt vom Gewicht, der Größe und sogar der Form der transportierten Gegenstände ab. Ein komplettes Fördersystem umfasst Schienen, Ketten, Spannvorrichtung, Antriebseinheit, Notfallobergeräte, Aufhänger oder Wagen.
Das COLO-Fördersystem ist langlebig für den Langstreckentransport und kann die aggressiven Chemikalien während der Vorbehandlungswäsche aushalten sowie hohe Temperaturen während des Aushärtungsprozesses ertragen.
Vollautomatisches Pulverbeschichtungslinien-Anwendungsvideo - Kundenfall in Mexiko
Hauptspezifikationen der vollautomatischen Pulverbeschichtungslinie zur Referenz
| Konstruktionsprinzip | |
| Verarbeitete Werkstücke | Büromöbel |
| Arbeitsbereich | L35m x B14m |
|
Fördersystem
|
|
| Gesamtlänge: |
137,5m
|
| Förderketten-Typ: |
X348, Einpunktlager Gewicht ≤100kg;
|
|
Fördergeschwindigkeit:
|
1m/min (einstellbar)
|
|
Sprühwasch-Vorbehandlung
|
|
| Innenmaß: |
L21.2 x
W1.4
x
H2.62 (m)
|
| Sprühwasch-Stufe: |
7 Stufen
|
|
Sprühwaschprozesse & Zeit:
|
Entfettung120s--Spülen90s--Spülen 60s--Oberflächenanpassung 60s--Phosphatierung 120s--Spülen 90s-- Spülen 60s
|
|
Sprühdüsen:
|
660 Stück, Typ 6520
|
|
Flüssigkeitslagertank:
|
7 Sätze, Materialien: SS304
|
|
Wasserpumpenleitungen:
|
7 Sätze
|
|
Trocknungstunnelofen
|
|
| Abmessung |
Innen: L10*B1,3*H3,07m, Außen: L*B*H=14*3,5*5,14m
|
|
Heizquelle:
|
Infrarotgas,
|
|
Brenner
|
HD262, 56 Stück
|
|
Heiztemperatur:
|
Aufheizzeit: 15-30 Min. (180° C), Max. 250° C
|
|
Umluftventilator:
|
7,5 kW, 1 Satz, erzeugt gleichmäßigen Heißluftstrom im Innenraum
|
|
Luftvorhänge
|
5,5 kW Lüftermotor, 2 Sätze an beiden Enden
|
|
Material:
|
100 mm dicke hitzebeständige Steinwollplatte, SGCC/T=1,5MM Rohrleitungen
|
|
Tragrahmen:
|
#10 Bodenstützen, #6 Innenstützen
|
| Pulverbeschichtungskabine | |
| Typ | Automatischer Typ |
| Abmessung | Innen: L5*B1,60*H2,5m; Außen: L11*B5,55*H5,79m |
| Durchgangsöffnung Größe: |
B*H=1*2.5m
|
| Material der Spritzkabinenwand: |
PP Kunststoff, antistatisch
|
| Material der Bodenstütze: |
SS304 Edelstahl, langlebig & robust.
|
| Erste Pulverschicht-Rückgewinnungsstufe | Monozyklon, Durchmesser 1,3M*H5,8mm, Edelstahl |
| Zweite Rückgewinnungsstufe | Patronenfilter, 325x600mm, 32 Stück, Drehflügel: 16 Stück |
| Lüftermotor | 1 Stück, 30KW, Luftstrom:18900-22000M3/H |
| Kabinenbodenreinigung | Luftmesser |
| Pulverbeschichtungsanlage | |
| Automatische Pulverbeschichtungspistolen | COLO-191S, 8 Stück |
| Manuelle Pulverbeschichtungspistolen | COLO-191S, 2 Stück |
| Zentrales Steuerungsschrank | 1 Satz |
| Pulverbeschichtungs-Reziprokator | COLO-2000D, 2 Sätze. |
| Pulversieben & Recycling | COLO-6600D Pulverzuführzentrum, 1 Satz |
| Pulverhärtungsofen | |
| Typ | Automatischer Tunneltyp |
| Abmessungen: | Arbeitsgröße: L20*B1.3*H3.07m; Außenmaß: L24*B3.5*H5.14m |
| Durchgangsöffnung Größe: |
B1.18*H2.29m
|
| Wärmequelle | Wärmequelle: Infrarotgas; |
| Brenner: |
HD262, 56 Stück
|
| Heizzeit & Temperatur | Aufheizzeit: 15-30 Min. (180° C), Max. 250° C |
| Umluftventilator | 1 Stück, 11 kW, 15000-18000M3/H Luftstrom |
| Isoliermaterial | 100 mm dicke Steinwollplatte Zwischenschicht |
| Tragrahmen: | #10 Bodenstützen, #6 Innenstützen |
Ähnliche Produkte